Qué es el amperaje en soldadoras y cuántos amperes necesitás para cada espesor
 Lucía Zelada Volpi10 minutos de recorrido
Lo que cubre esta nota
- ¿Qué es el amperaje en soldadoras y de dónde sale el calor del arco?
- ¿Cuánto amperaje necesito para soldar cada espesor?
- ¿Qué pasa cuando el amperaje no coincide con la chapa?
- ¿Por qué la soldadora no entrega su amperaje máximo todo el tiempo?
- Términos que aparecen junto al amperaje en soldadoras
- Lo que el amperaje en soldadoras no dice
- Preguntas frecuentes sobre el amperaje en soldadoras
- ¿Cuántos amperes alcanzan para soldar en casa?
Para unir una reja de planchuela alcanza una soldadora inverter (la que regula la corriente con electrónica en vez de un transformador de cobre) con un electrodo acorde al espesor; una planchuela más gruesa pide un electrodo de mayor diámetro y más amperes. El amperaje es la intensidad de corriente que circula por el arco, medida en amperes (A), y define cuánto metal funde el equipo en cada pasada. Más amperes dan más calor y más penetración, y también más riesgo de agujerear chapa fina.
¿Qué es el amperaje en soldadoras y de dónde sale el calor del arco?
La corriente que atraviesa el arco entre el electrodo y la pieza encuentra la resistencia del aire ionizado y del metal, y esa energía se convierte en calor: el arco pasa los 3.000 °C y funde a la vez el borde de la pieza y la punta del electrodo o del alambre.
La soldadora toma los 220 V de la red y los convierte en una salida de baja tensión y mucha corriente. En el arco trabaja con unos 20 a 30 V, pero mueve 100 o 150 A, y esa combinación funde acero con una tensión muy por debajo de la de red.
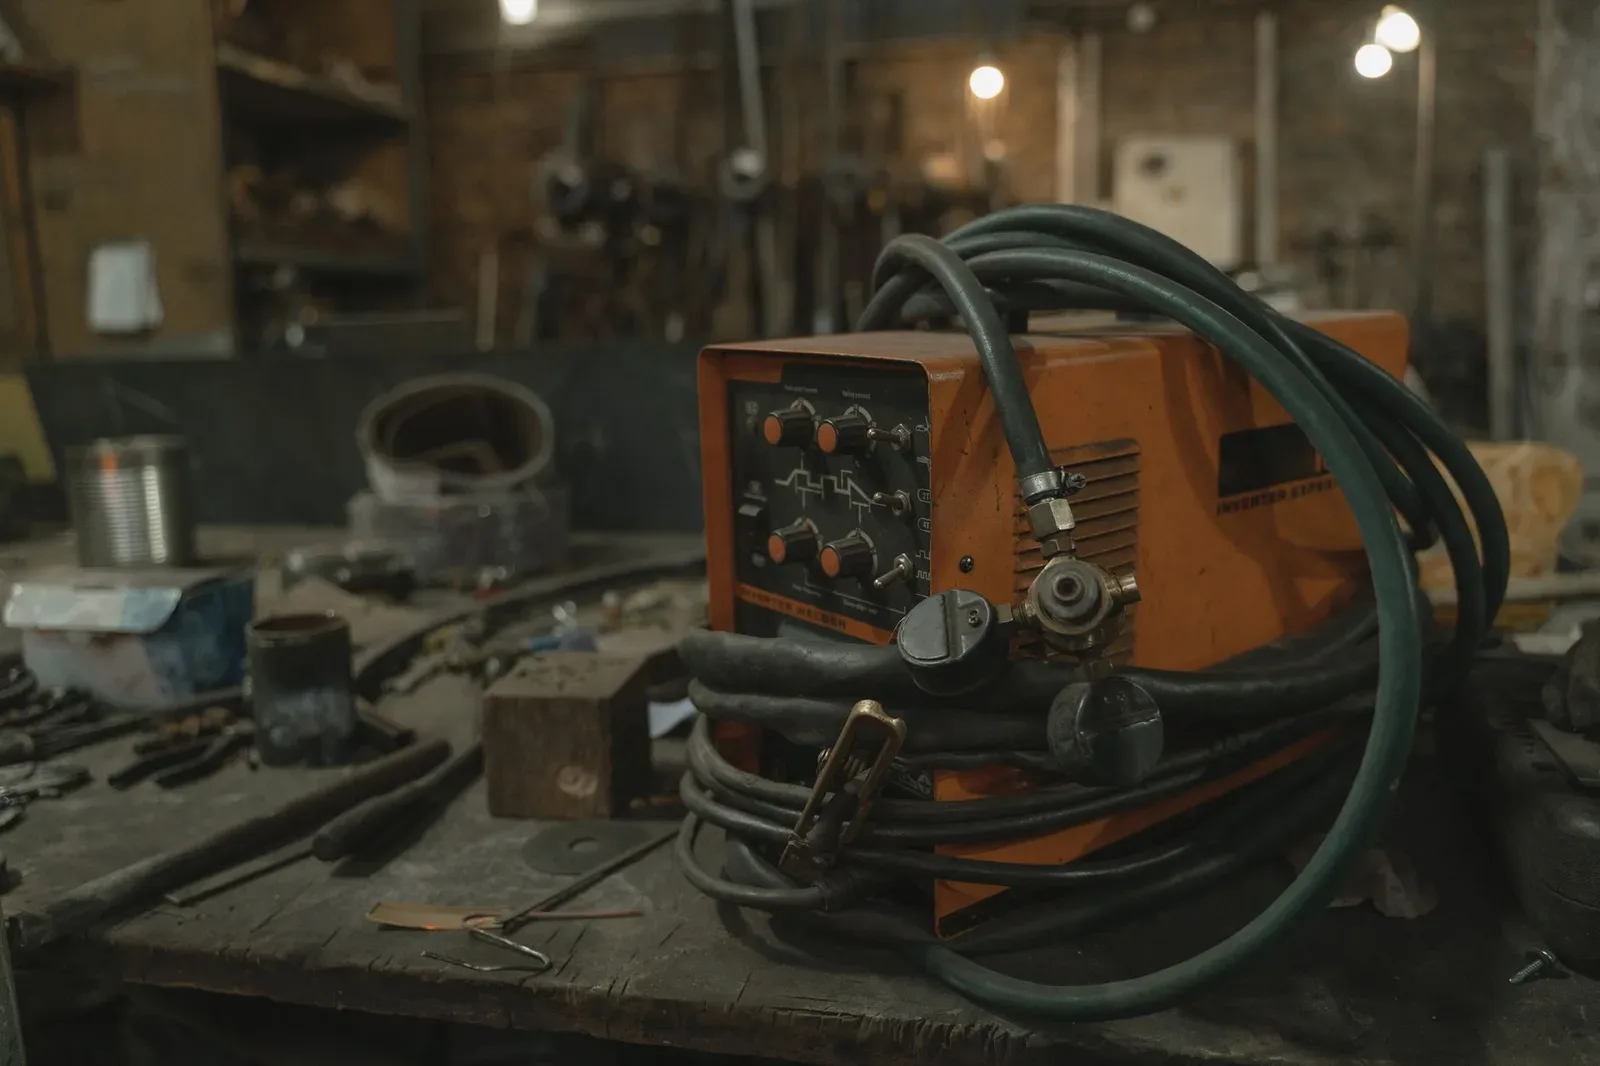
La perilla regula la corriente.
Y de esa corriente depende la penetración, es decir, qué tan hondo entra la fusión en la pieza. Un cordón de soldadura (la franja de metal fundido que queda al enfriarse) con buena penetración une las dos piezas en todo su espesor; uno superficial apenas las pega por arriba y se parte con un golpe de martillo.
¿Cuánto amperaje necesito para soldar cada espesor?
Con electrodo revestido (la varilla de acero cubierta por un fundente que se quema y protege el charco fundido), el amperaje se elige por el diámetro del electrodo, y el diámetro, por el espesor. La referencia de taller: el diámetro del electrodo acompaña al espesor de la pieza, ni la mitad ni el doble. Chapa fina va con electrodo de 2 mm a 40 a 70 A; planchuela gruesa, con electrodo de 4 mm a 130 a 180 A.
Amperaje en soldadoras de electrodo según el diámetro
El E6013 es el electrodo rutílico (revestimiento de rutilo: enciende sin pelear, la escoria se desprende sola) más usado para hierro dulce en talleres de casa. La sigla sigue la norma AWS A5.1 de la American Welding Society: el 60 marca una resistencia mínima a la tracción de unos 430 MPa (megapascales, la fuerza por superficie que aguanta el metal antes de cortarse) y el 1 indica que suelda en todas las posiciones.
Estos son los rangos de referencia para el E6013, según el diámetro:
| Espesor de la pieza | Diámetro del electrodo E6013 | Amperaje |
|---|---|---|
| 1,5 a 2 mm | 2 mm | 40 a 70 A |
| 2,5 a 3 mm | 2,5 mm | 60 a 90 A |
| 3 a 5 mm | 3,25 mm | 90 a 130 A |
| 5 a 8 mm | 4 mm | 130 a 180 A |
La parte baja del rango sirve para soldar en vertical o sobre cabeza, donde el charco tiende a caerse; la alta, para soldar en plano con la pieza fría. Pero cada marca ajusta sus valores, y el rango impreso en el paquete de electrodos manda sobre cualquier referencia general.
Un caso de fin de semana: las patas de un banco de trabajo en caño estructural se sueldan con cordones cortos para no perforar la esquina del caño.
En MIG el amperaje sigue al alambre
En una soldadora MIG (la que alimenta un alambre continuo desde un carrete, con gas protector o con alambre tubular que trae el fundente adentro), la perilla principal regula la velocidad del alambre, y el amperaje sube con ella. Muchas MIG para uso hogareño ni muestran amperes en el panel.
Con el alambre de 0,8 mm, el rango va de unos 40 A para chapa de 1 mm a unos 150 A para 5 mm. Más velocidad, más corriente.
¿Qué pasa cuando el amperaje no coincide con la chapa?
Con amperaje de más, el arco atraviesa la chapa, deja agujeros y deforma la pieza; con amperaje de menos, el metal de aporte queda apoyado arriba sin fundirse con la base y la unión se parte bajo carga. Las dos fallas se reconocen a la vista y por el sonido del arco, y las dos se corrigen moviendo la perilla.
Señales de amperaje alto
El arco ruge, salpica y deja estas marcas:
- Agujeros en chapa fina o bordes comidos a los costados del cordón, la falla que se llama socavación.
- Proyecciones: gotas de metal que saltan y quedan pegadas alrededor.
- Electrodo al rojo antes de consumirse la mitad.
- Chapa alabeada al enfriarse.
Señales de amperaje bajo
El síntoma más común aparece en el encendido:
- El electrodo se pega a la pieza apenas la toca.
- Cordón alto y angosto, con forma de gusano, que se apoya sobre los bordes sin mojarlos.
- Escoria (la costra que deja el revestimiento) atrapada dentro del cordón.
- Arco entrecortado que se apaga.
La prueba que no miente es soldar dos retazos del mismo material, sujetarlos en la morsa y doblarlos a martillazos. Si se abren por la línea de soldadura, faltó amperaje; si se doblan enteros y el cordón acompaña, el valor sirve.
¿Por qué la soldadora no entrega su amperaje máximo todo el tiempo?
Porque cada equipo tiene un ciclo de trabajo: el porcentaje de un período de 10 minutos en el que suelda a una corriente dada sin recalentarse. La norma IEC 60974-1 lo mide con 40 °C de ambiente. Una inverter que declara 60 % a 160 A suelda 6 minutos y descansa 4 a esa corriente.
Bajar el amperaje estira el ciclo. A corriente más baja el porcentaje sube y, en algún punto de la escala, llega al 100 %: el equipo suelda sin pausas.
La placa de características dice la verdad
La calidad de una soldadora se lee en la placa, la etiqueta con símbolos IEC pegada al gabinete (y la caja, con su 200 A en letras grandes, solo muestra el máximo). Ahí figuran el rango de corriente, por ejemplo 10 A/20,4 V a 160 A/26,4 V, el ciclo de trabajo para cada corriente y la temperatura de prueba.
Una marca que informa el ciclo a 20 o 25 °C infla el número. En una cochera de Rosario en enero, con más de 30 °C por la tarde, ese equipo corta por temperatura antes del tiempo que promete la caja, y la protección térmica tarda varios minutos en dejarlo soldar otra vez.
Términos que aparecen junto al amperaje en soldadoras
Un mismo amperaje se porta distinto según la tensión de arco, el Hot Start, el Arc Force y la polaridad que maneja el equipo, y la placa y el panel los muestran al lado del número grande. Para chapa fina pesa más el que casi nadie mira: el amperaje mínimo.
- La tensión de arco son los voltios entre el electrodo y la pieza: con electrodo ronda los 20 a 30 V y sube junto con el amperaje.
- Hot Start manda un pico de corriente de una fracción de segundo al encender, para que el electrodo no se quede pegado.
- Cuando la mano se acerca de más a la pieza y el arco se acorta, el Arc Force sube el amperaje en ese instante y lo mantiene encendido en vez de dejar que se apague con un chasquido.
- Polaridad es a qué borne va el electrodo en corriente continua. El E6013 acepta los dos. El E7018 es más exigente y pide el electrodo en el positivo.
- Y el amperaje mínimo, el valor más bajo que regula el equipo, es el que importa para chapa fina y electrodo de 1,6 mm.
Lo que el amperaje en soldadoras no dice
El amperaje máximo mide hasta dónde llega el equipo. El error más común es comprar 250 A para trabajar caño de 1,6 mm, una tarea que deja la perilla en el primer cuarto de la escala, donde el arco de muchos equipos se vuelve inestable.
Tampoco reemplaza la preparación. Una planchuela gruesa se suelda bien si lleva bisel, el chanfle en V que se le hace al borde con la amoladora, y varias pasadas; sin bisel, subir la corriente solo engorda el cordón por arriba.
Y ningún amperaje salva un electrodo húmedo. El E7018, de bajo hidrógeno, absorbe humedad del aire y deja poros en el cordón aunque la perilla esté bien puesta, y los fabricantes indican secarlo en horno cuando el paquete quedó abierto.
Preguntas frecuentes sobre el amperaje en soldadoras
¿Con cuántos amperes se suelda chapa de 1 mm?
Unos 40 A, con MIG y alambre de 0,8 mm antes que con electrodo. El electrodo de 1,6 mm agujerea la chapa de 1 mm al primer descuido; la MIG con alambre de 0,6 o 0,8 mm, en puntos cortos que se alternan de un extremo al otro de la pieza, reparte el calor y evita que la chapa se ondule.
¿El amperaje es lo mismo que la potencia de la soldadora?
No. La potencia sale de multiplicar amperes por voltios, y la norma IEC 60974-1 fija para electrodo una tensión de 20 V más 0,04 V por ampere. A 160 A el arco trabaja a 26,4 V y recibe unos 4,2 kW; la red aporta algo más, porque el equipo pierde energía en calor.
¿Una soldadora de 200 A funciona en un tomacorriente común?
Sí, pero no a 200 A. El tomacorriente de 10 A de la norma IRAM 2071 y una térmica de 10 A cortan antes de que el equipo llegue a su máximo. La placa indica la corriente de entrada efectiva (I1eff: la que tu línea tiene que bancar de forma sostenida durante el ciclo, no el pico) y ese valor tiene que caber en tu línea y en la llave térmica.
¿Más amperes significan una soldadora mejor?
No. La calidad se nota en el ciclo de trabajo declarado a 40 °C, en un arco que no se corta cuando la tensión de la red baja a 200 V y en un amperaje mínimo bajo para chapa fina. Una inverter de 160 A con esos datos en la placa rinde más que una de 250 A que no informa ciclo ni temperatura de prueba.
¿Cuántos amperes alcanzan para soldar en casa?
Para rejas, soportes y muebles de caño de hasta 3 mm alcanza una inverter de electrodo que entregue 90 A al 60 % de ciclo medido a 40 °C. Para planchuela de 6 mm o el marco de un portón, mirá que sostenga 130 a 180 A y que tu instalación banque la corriente de entrada que marca la placa.
Quien suelda chapa de carrocería de 0,8 a 1 mm queda afuera: el electrodo la perfora, y el trabajo pide una MIG con alambre de 0,6 o 0,8 mm que regule desde 30 A.
La contra de subir de rango es la instalación: una inverter de 200 A pesa poco, pero a pleno pide una línea con térmica propia.
Leé la placa antes que la caja. El número que decide la compra es el amperaje al 60 % de ciclo, medido a 40 °C.
Fuentes consultadas
- argentina.gob.ar: Secretaría de Industria, Comercio y Minería, Resolución 618/1999
- climieviaggi.it: Clima - Rosario - Climieviaggi
- consumer.es: EROSKI Consumer, «Soldar al arco», 2003
- editores-srl.com.ar: Nota técnica
- fronius.com: Fronius, ficha técnica de la TPS 320i C
- hypertextbook.com: Temperature of a TIG Welder
- infotaller.tv: Infotaller, con información atribuida a Loctite
- kobelco-welding.jp: Kobelco, ficha técnica del LB-7018-1
- manualsdir.com: Thermal Arc 161 S, manual del fabricante
- manualslib.com: Ryobi, manual de operación de la soldadora MMA-140; Lokermann, manual del usuario de la Grand Arc 202PFC
- millerwelds.com: MIG Welding: Setting the Correct Parameters
- spawacz.waw.pl: SpawBaza, tabla de corriente por diámetro de electrodo, firmada por el soldador Dmitry Fro