Soldadora MIG vs TIG, diferencias reales y cuál elegir según el trabajo
 Lucía Zelada Volpi10 minutos de recorrido
Lo que cubre esta nota
- ¿Qué diferencia de calidad hay entre una soldadora MIG y una TIG?
- ¿Cómo funciona una soldadora MIG y qué cordón deja?
- ¿Cómo funciona una soldadora TIG y por qué exige más pulso?
- ¿En qué se diferencian MIG y TIG punto por punto?
- ¿Qué datos del equipo definen la calidad del cordón?
- ¿Soldadora MIG vs TIG, cuál conviene según el trabajo?
- Preguntas frecuentes sobre soldadora MIG vs TIG
- ¿Qué elegir si en el taller entra un solo equipo?
Para herrería en serie y chapa de 2 mm, la soldadora MIG; para inoxidable a la vista y aluminio fino, la TIG. La MIG empuja un alambre continuo desde una bobina y ese alambre se funde como material de aporte mientras el arco avanza. La TIG mantiene un electrodo de tungsteno que no se consume, y el metal de aporte lo metés vos con una varilla en la otra mano.
Esa diferencia decide velocidad, salpicadura y qué espesor aguanta cada proceso sin perforar la pieza. El alambre gana cuando importa el metal depositado por hora; el tungsteno, cuando importa cómo se ve el cordón.
¿Qué diferencia de calidad hay entre una soldadora MIG y una TIG?
El MIG prioriza metal depositado por minuto y el TIG, control del baño de fusión. Un cordón MIG bien regulado cubre la junta rápido y deja salpicadura que después hay que cepillar. Un cordón TIG sale con las escamas parejas y no pide amolado en las piezas que quedan a la vista.
La calidad del resultado se juega en tres variables y ninguna depende de la marca del equipo: el espesor de la pieza, el material base y si el cordón queda expuesto. Las tres empujan para el mismo lado cuando el trabajo es estructura de acero.
Se cruzan cuando aparece el aluminio.
El espesor decide antes que el gusto
En chapa muy fina el alambre continuo perfora con facilidad si tirás un cordón corrido, porque el arco entrega calor parejo y no hay pausa para que la chapa se enfríe. El TIG baja a espesores más finos con corriente pulsada (pulsos de amperaje alto y bajo que dejan enfriar el baño entre uno y otro) y control de pedal. En chapa gruesa el TIG pierde sentido práctico: el MIG llena la junta en dos o tres pasadas y el otro proceso necesita muchas más.
El material manda sobre el proceso
El acero al carbono acepta los dos procesos sin drama. El acero inoxidable sale mejor con TIG, porque el argón puro protege el cordón y el aporte manual evita el exceso de calor que deforma la chapa fina. El aluminio cambia las reglas y obliga a corriente alterna o a una antorcha especial.
La terminación es la tercera variable. Un cordón MIG queda tapado si la pieza se pinta, y ahí la salpicadura no le molesta a nadie. En una baranda de inoxidable pulido, cada gota pegada es trabajo extra de disco y pasta.
¿Cómo funciona una soldadora MIG y qué cordón deja?
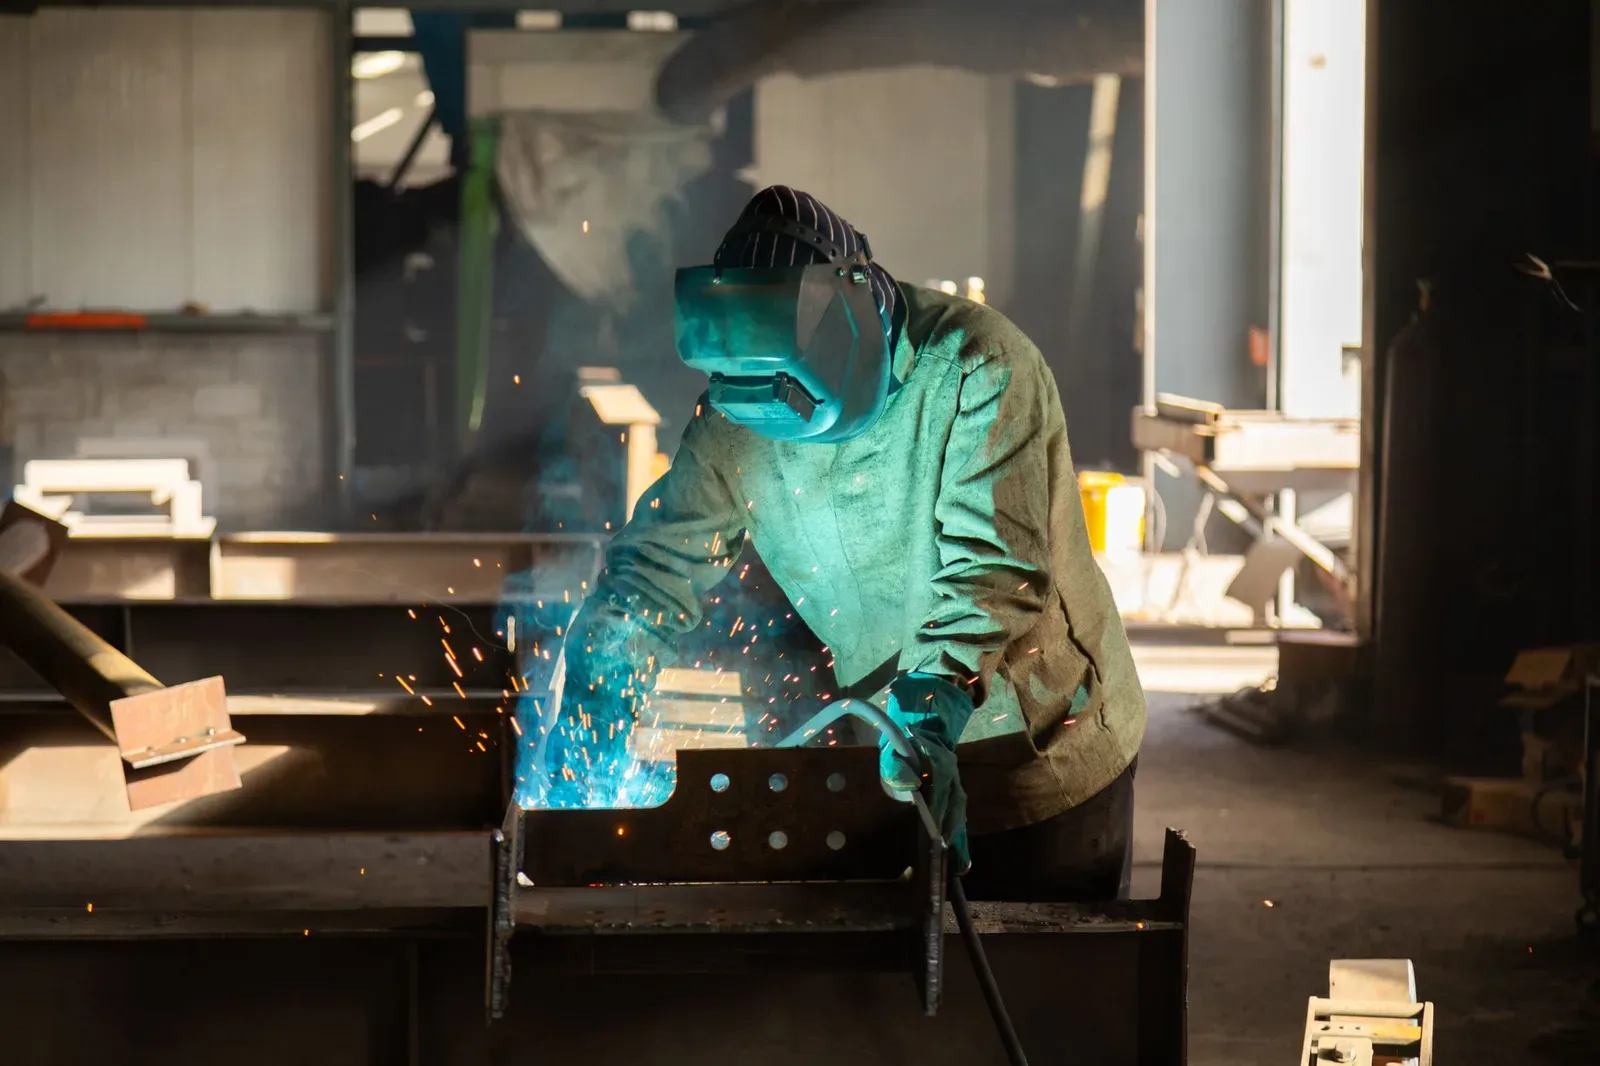
Un motor de arrastre empuja el alambre desde la bobina hasta la antorcha, el alambre toca la pieza, cierra el circuito y se funde. Alrededor sale un chorro de gas que desplaza el aire y evita que el oxígeno llegue al metal líquido. Vos movés la antorcha y regulás tensión y velocidad de alambre.
El alambre más usado en acero al carbono es el ER70S-6 de la norma AWS A5.18, en diámetros de 0,8 mm y 0,9 mm. Para chapa de carrocería de menos de 1 mm conviene bajar a 0,6 mm, porque un alambre más grueso mete más calor del que la chapa puede disipar. La bobina apoya sobre rodillos de arrastre que hay que ajustar sin aplastar el alambre.
La mezcla habitual de protección es 80% de argón y 20% de dióxido de carbono, con un caudal de 8 a 12 litros por minuto. El CO2 puro penetra más, salpica más y deja el cordón más áspero. Y el gas no sirve de nada al aire libre con viento: una brisa de 8 km/h ya desplaza la campana de protección y el cordón sale poroso.
La salpicadura es la consecuencia de la velocidad. El mismo arco que deposita rápido expulsa gotas que se pegan a la tobera y a la pieza, y eso suma cepillado, antisalpicadura y recambio de boquilla. El arrastre tampoco es amable con el alambre de aluminio, que se enrosca en la primera curva de la manguera.
¿Cómo funciona una soldadora TIG y por qué exige más pulso?
El electrodo de tungsteno enciende el arco y no aporta metal. Sostenés la antorcha con una mano, acercás la varilla de aporte con la otra y regulás el amperaje con un pedal. Tres movimientos coordinados para un cordón que avanza mucho más lento que el de alambre.
El tungsteno más usado en taller es el lantanado EWLa-2, de banda azul según AWS A5.12, en diámetros de 1,6 mm y 2,4 mm. Se afila en punta con un disco dedicado, y el ángulo de esa punta cambia la concentración del arco. Si tocás el baño de fusión con el electrodo, se contamina y hay que reafilarlo.
El gas es argón de 99,99% de pureza, con caudal de 6 a 10 litros por minuto. Para aluminio hace falta corriente alterna: la capa de óxido que cubre la superficie funde cerca de los 2.050 grados y el aluminio de abajo, cerca de los 660. La media onda positiva rompe ese óxido antes de que el aluminio de abajo, ya fundido, se escurra sin control.
Muchos equipos TIG de entrada trabajan solo en corriente continua. Sueldan acero e inoxidable sin problema y no tocan el aluminio, por más que el aviso muestre una pieza de aluminio en la foto. La otra limitación es de ritmo: en una junta larga el TIG avanza bastante más lento que el MIG.
¿En qué se diferencian MIG y TIG punto por punto?
Un portón de chapa de 2 mm que con MIG sale en una tarde, con TIG lleva bastante más horas. A cambio, el cordón TIG es el único de los dos que se puede dejar sin pintar.
| Criterio | Soldadora MIG | Soldadora TIG |
|---|---|---|
| Aporte y electrodo | Alambre continuo ER70S-6 de 0,6 a 0,9 mm, que es a la vez electrodo y aporte | Varilla de aporte manual; electrodo de tungsteno de 1,6 a 2,4 mm que no se consume |
| Gas de protección | Mezcla 80/20 de argón y CO2, 8 a 12 L/min | Argón puro 99,99%, 6 a 10 L/min |
| Espesor cómodo | Chapa de 2 mm y más gruesa en acero, con varias pasadas en las juntas gruesas | Chapa fina de inoxidable y aluminio |
| Velocidad de depósito | Alta, cordón continuo sin pausas | Baja, avance varilla por varilla |
| Terminación | Salpicadura, pide cepillado y antisalpicadura | Escamas parejas, sin amolado posterior |
| Curva de aprendizaje | Días de práctica para un cordón prolijo | Semanas de práctica por la coordinación de manos y pie |
| Limitación principal | No trabaja al aire libre con viento y sin spool gun no suelda aluminio | Solo la versión AC/DC suelda aluminio y el tiempo de obra se dispara |
¿Qué datos del equipo definen la calidad del cordón?
El ciclo de trabajo es el dato que separa un equipo de taller de uno de tanda corta. La norma IEC 60974-1 lo mide sobre períodos de 10 minutos a 40 grados: un 60% a 180 A significa 6 minutos soldando y 4 de enfriamiento. Si el número viene sin temperatura de referencia, no se puede comparar contra nada.
La tensión de alimentación es el otro filtro. Los equipos de taller chico trabajan a 220 V monofásicos y los de producción a 380 V trifásicos, que en un domicilio no existen (y sí, la chapa de características dice más que la foto del aviso).
La antorcha importa tanto como la fuente. En TIG, las antorchas refrigeradas por aire aguantan hasta cerca de 200 A al 60% de ciclo de trabajo y arriba de eso el mango se calienta.
¿Soldadora MIG vs TIG, cuál conviene según el trabajo?
Para herrería, estructura y chapa de 2 mm, la soldadora MIG rinde más por hora de taller. Para piezas de inoxidable a la vista y aluminio, la TIG es la única que deja un cordón presentable sin retrabajo. El criterio es cuánto de lo que soldás queda expuesto.
- Rejas, portones y estructura: MIG con alambre de 0,8 mm y mezcla 80/20. El cordón se pinta y la salpicadura desaparece bajo el esmalte.
- Chapa de carrocería: también MIG, pero con 0,6 mm y puntos espaciados para que no se deforme por calor.
- Inoxidable, aluminio y todo lo que queda a la vista: TIG AC/DC con alta frecuencia (el arco enciende sin tocar la pieza, y así el tungsteno no se contamina), argón puro y pedal.
Ninguno de los dos sirve para quien suelda a la intemperie. Los dos procesos dependen de una campana de gas y cualquier ráfaga la rompe: en obra abierta el camino es electrodo revestido o alambre tubular autoprotegido.
Preguntas frecuentes sobre soldadora MIG vs TIG
¿Una soldadora multiproceso MIG TIG rinde igual que dos equipos separados?
No. El modo TIG de la mayoría de los multiproceso enciende por raspado, sin alta frecuencia, y trabaja solo en corriente continua. Con eso soldás acero e inoxidable, y el aluminio queda afuera.
La antorcha TIG, el regulador de argón y el pedal casi siempre se venden aparte, así que el equipo completo termina siendo otro. Para trabajo mixto ocasional alcanza. Para quien suelda inoxidable casi todo el tiempo, el equipo dedicado AC/DC responde mejor en el arranque del arco y en el control a bajo amperaje.
¿Se puede soldar aluminio con una soldadora MIG?
Sí, con spool gun o antorcha push-pull (una antorcha con un segundo motor que tira del alambre desde la punta) y alambre ER4043 o ER5356 bajo argón puro. El motivo del accesorio es mecánico: el alambre de aluminio es blando y se deforma en los rodillos y en la curva de una manguera estándar de 3 m.
¿Cuál conviene para soldar caños de escape?
El TIG, por el espesor. Un escape de chapa fina de acero aluminizado tolera mal el aporte de calor del alambre continuo y el recubrimiento se quema alrededor del cordón. El MIG resuelve una abrazadera o un soporte, y en la junta del caño deja más porosidad de la que el escape aguanta sin filtrar.
¿Qué máscara hace falta para cada proceso?
Fotosensible con tono regulable en el rango DIN 9 a 13. En TIG el arco es menos luminoso a bajo amperaje y varias máscaras económicas tardan en detectar el encendido, con lo cual el filtro oscurece tarde. Antes de comprar, mirá en la ficha el amperaje mínimo de TIG que declara el fabricante.
¿Qué elegir si en el taller entra un solo equipo?
Con un solo equipo, el MIG resuelve más: acero, chapa, estructura y reparaciones rápidas. El TIG se justifica cuando el cordón se ve y nadie lo va a pintar.
Con más de la mitad de tus piezas terminadas en pintura, el alambre alcanza. Cuando el inoxidable o el aluminio aparecen cada semana, el equipo tiene que ser TIG AC/DC con alta frecuencia y pedal, y el tungsteno de 2,4 mm es el que más tolera el error de pulso.
Fuentes consultadas
- app.aws.org: AWS Forum
- arc-zone.com: WP-17 Rigid Head Air-Cooled Torch
- ceaweld.com: What is duty cycle?
- en.wikipedia.org: Aluminium oxide
- imperialsupplies.com: Miller Electric Tungsten Electrode: 2% Lanthanated, Blue, EWLa-2
- tiendamei.com.ar: Soldadora Mig Intraud 320T Trifásica e información de soldadoras monofásicas CR 220V
- welding.com.ar: Alambre MIG ER 70S-6 Ø 0,9 mm Conarco
- weldingmart.com: Aluminum MIG Welding Wire
- westairgases.com: MIG Welding Gas Settings: Best Flow Rates & Mixtures
- wilhelmsen.com: Wilhelmsen, ficha del gas Unimix 20