Cómo elegir el electrodo correcto según el material que tenés que soldar
 Lucía Zelada Volpi10 minutos de recorrido
Lo que cubre esta nota
- ¿Qué necesitás para elegir el electrodo correcto según el material?
- ¿Cómo elegir el electrodo correcto según el material, paso a paso?
- ¿Cuál es el electrodo correcto según el material base?
- ¿Qué diámetro de electrodo corresponde a cada espesor?
- ¿Electrodo rutílico o básico?
- Errores comunes al elegir el electrodo correcto según el material
- Preguntas frecuentes sobre cómo elegir el electrodo correcto según el material
- ¿Qué electrodo conviene tener en el taller de casa?
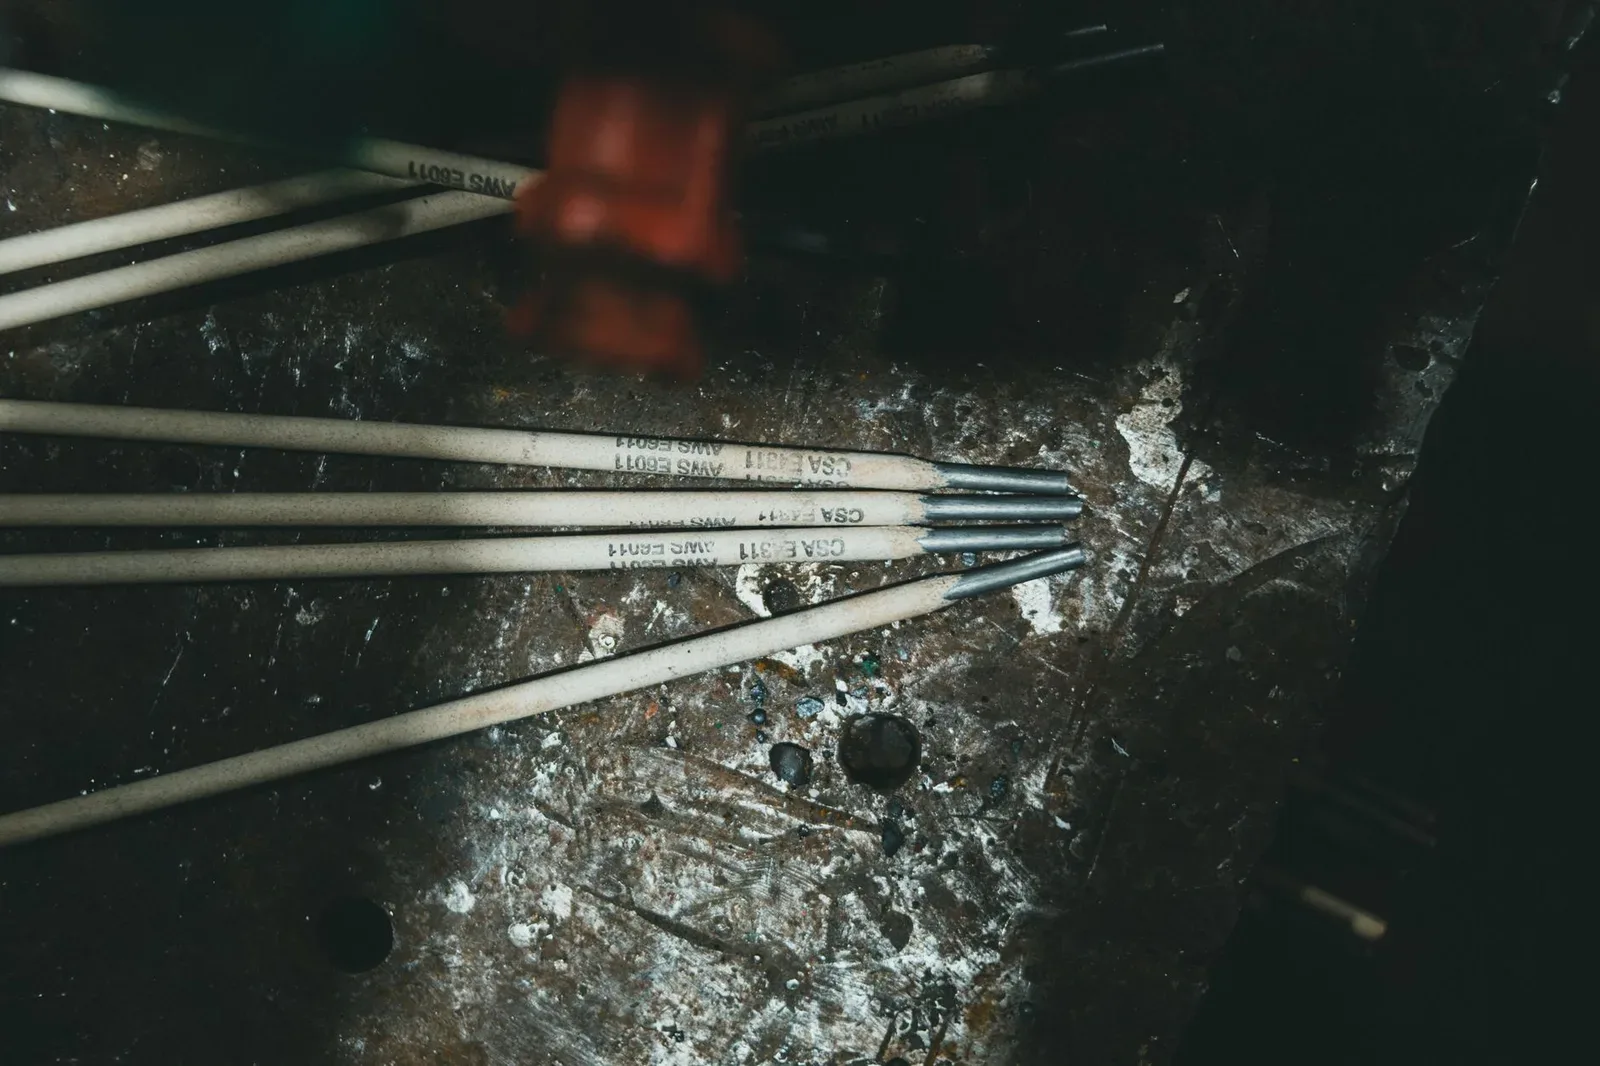
Un imán, un calibre y la caja del electrodo alcanzan para elegir bien. El imán separa el acero al carbono del inoxidable y del aluminio, y el calibre da el espesor. La caja trae la clasificación AWS (la norma de la American Welding Society), que indica el recubrimiento, es decir, la capa que envuelve la varilla.
Son cinco pasos (identificar el metal, medir el espesor, elegir el recubrimiento, revisar la humedad del electrodo y probar en un retazo) y llevan unos 20 minutos. Si el electrodo es básico y pasó días fuera de su caja, el secado en horno lleva el total a 1 hora y 20 minutos.
Para herrería liviana alcanza el E6013.
¿Qué necesitás para elegir el electrodo correcto según el material?
Cuatro cosas, tres para elegir y una para probar: un imán, un calibre, la caja original del electrodo y un retazo del mismo metal. El calibre mide el espesor de la chapa, y de ese espesor depende el electrodo: una chapa de 1,25 mm y una de 2 mm piden electrodos distintos.
- Un imán de heladera alcanza.
- Un calibre de 150 mm, analógico o digital.
- Un retazo de unos 10 cm del mismo metal y del mismo espesor que la pieza.
- La caja del electrodo, con la clasificación impresa y la tabla de amperajes del fabricante.
La cinta métrica no sirve para medir espesor: su división mínima es 1 mm. Los electrodos sueltos de un frasco sin rótulo tampoco sirven, porque sin la clasificación no hay forma de saber qué recubrimiento tienen ni con qué corriente funcionan.
¿Cómo elegir el electrodo correcto según el material, paso a paso?
Cada dato filtra al siguiente: el metal define la familia de electrodo, el espesor fija el diámetro y el tipo de trabajo decide el recubrimiento.
- Identificá el metal con el imán y a ojo: el inoxidable no lo atrae, y el fundido muestra una fractura gris y granulada. Un electrodo de acero común sobre inoxidable deja un cordón que se oxida en semanas.
- Medí el espesor con el calibre en dos puntos. Un electrodo grueso sobre chapa fina la perfora.
- Elegí el recubrimiento por las dos últimas cifras de la clasificación AWS: cambian cómo arranca el arco, cuánto penetra el cordón y cuánto hidrógeno le mete.
- Revisá la humedad del electrodo antes de encender la soldadora. Un recubrimiento húmedo mete hidrógeno en el cordón: aparecen poros enseguida y fisuras horas después.
- Probá un cordón de 5 cm en el retazo con el amperaje que indica la caja. Ahí se ve si el arco se corta, si salpica o si la escoria (la costra que deja el recubrimiento) no se despega, y la pieza final queda intacta.
El cuarto paso es el olvidado. Y explica buena parte de los poros de un cordón de E7018 cuando la caja quedó semanas abierta en un galpón del conurbano, con la humedad del invierno.
¿Cuál es el electrodo correcto según el material base?
Para acero al carbono va el E6013 rutílico en trabajos generales y el E7018 básico en piezas que soportan carga. El inoxidable, el hierro fundido y el aluminio piden electrodos específicos, con un revestimiento y una composición pensados para cada metal. En el aluminio, el electrodo revestido es la excepción incómoda.
En los electrodos para acero al carbono (norma AWS A5.1), las dos primeras cifras indican la resistencia mínima a la tracción del cordón: 60 equivale a unos 430 MPa y 70 a unos 490 MPa (el megapascal mide cuánta fuerza por superficie aguanta el metal antes de cortarse). Las dos últimas cifras definen el recubrimiento y la corriente: 13 es rutílico (a base de óxido de titanio, de arco suave), 18 es básico de bajo hidrógeno y 11 es celulósico (a base de celulosa, de arco penetrante). En el E308L-16, la L indica bajo carbono y el 16, que funciona en corriente alterna y continua.
| Material | Con el imán | Electrodo | Contra |
|---|---|---|---|
| Acero al carbono, trabajo general | Atrae | E6013 rutílico | Penetra poco: la unión queda prolija por fuera y floja en el fondo |
| Acero al carbono, pieza de carga | Atrae | E7018 básico | Absorbe humedad y pide horno |
| Inoxidable 304 | No atrae | E308L-16 | Con amperaje alto, la varilla se pone al rojo |
| Inoxidable con acero común | Una pieza atrae y la otra no | E309L-16 | Para inoxidable con inoxidable no se usa: va el E308L-16 |
| Hierro fundido | Atrae; la fractura es gris y granulada | ENi-CI (níquel) | Se suelda en tramos de 3 a 5 cm, con pausas |
| Aluminio | No atrae; pesa un tercio de lo que pesa el acero | E4043 revestido | Arco inestable y escoria corrosiva |
Inoxidable, hierro fundido y aluminio
El imán tiene un límite: el inoxidable ferrítico 430 sí atrae al imán, igual que el acero común. Para soldarlo va el E309L-16. En el hierro fundido, el ENi-CI deja un cordón que después se puede limar y perforar.
El aluminio es otra historia. El E4043 existe (y casi nadie lo usa dos veces): el arco es inestable y la escoria que queda corroe la unión. El aluminio va con MIG o TIG, que sueldan bajo gas protector, una con alambre continuo y la otra con electrodo de tungsteno.
¿Qué diámetro de electrodo corresponde a cada espesor?
En chapa, caño y planchuela finos, el diámetro del electrodo ronda el espesor de la pieza. Un electrodo mucho más grueso que la chapa la perfora por exceso de calor. Por encima de 6 mm va uno de 4,0 mm, con varias pasadas.
| Espesor de la pieza | Diámetro del electrodo | Amperaje orientativo con E6013 |
|---|---|---|
| 1,5 a 2 mm | 2,0 mm | 50 a 70 A |
| 2 a 4 mm | 2,5 mm | 60 a 100 A |
| 4 a 6 mm | 3,2 mm | 90 a 130 A |
| Más de 6 mm, con el borde biselado para que el cordón llegue al fondo | 4,0 mm | El que indica la caja |
El amperaje (la intensidad de corriente que entrega la soldadora, medida en amperes) sube con el diámetro. En el taller, la referencia va de 25 a 40 A por milímetro de electrodo.
Para soldar una reja de caño estructural de 40 x 40 mm con pared de 2 mm, alcanza con un E6013 de 2,0 mm a unos 60 A en una inverter de 140 A (una soldadora electrónica de corriente continua).
¿Electrodo rutílico o básico?
El rutílico sirve para la mayoría de los trabajos de casa y taller, y el básico, para piezas que soportan carga, vibración o impacto. El E6013 enciende y reenciende con poco amperaje, y su escoria se despega casi sola. El E7018 deja un cordón más resistente y con menos riesgo de fisura, pero pide electrodos secos y más mano para arrancar el arco.
Pero el E6013 penetra poco, es decir, funde poca profundidad de la pieza. Sobre planchuela de 6 mm o más deja uniones prolijas por fuera y flojas en el fondo. Para una ménsula que sostiene un tanque de agua o para el riel de un portón corredizo, la elección es un E7018 de 3,2 mm entre 100 y 140 A.
El básico sufre la humedad (por eso se lo llama de bajo hidrógeno: su recubrimiento casi no aporta el gas que fisura el cordón horas después). La American Welding Society (AWS) fija en 4 horas el máximo que un electrodo E70XX (la familia del E7018) puede pasar fuera del horno de mantenimiento, y una caja abierta durante semanas ya pasó ese plazo de sobra. Después hay que resecarlo a unos 350 °C durante 1 hora, y un horno de cocina no alcanza: la mayoría llega como máximo a 250 o 280 °C.
Cuándo conviene el celulósico E6011
El E6011 conviene sobre acero oxidado, pintado o sucio, como el chasis de un tráiler viejo o un poste de alambrado, porque penetra más que el rutílico y el básico. Salpica, y mucho, y el cordón queda rugoso y hay que pasarle la amoladora.
Errores comunes al elegir el electrodo correcto según el material
Casi todos se ven tarde: el cordón queda prolijo al terminar y falla con la primera carga, con la humedad o con el paso de las semanas. La prueba en el retazo detecta el error de diámetro; el resto se evita antes de encender la máquina.
- E6013 en una pieza de carga de más de 6 mm: no hay fusión en la raíz (el fondo de la unión) y el cordón cede con el primer esfuerzo fuerte.
- Electrodo de acero común sobre inoxidable. El cordón se oxida en pocas semanas.
- E7018 de una caja abierta hace meses, con poros a la vista y fisuras que aparecen horas después.
- Elegir el diámetro con el electrodo que sobró en el cajón: un 3,2 mm sobre chapa de 1,5 mm la perfora apenas toca.
- Escoria olvidada en aluminio. Corroe la unión desde adentro.
Preguntas frecuentes sobre cómo elegir el electrodo correcto según el material
¿Qué electrodo se usa para soldar hierro?
El E6013 de 2,5 mm. En la jerga de herrería argentina, hierro quiere decir acero al carbono (caño estructural, planchuela, ángulo, hierro redondo) y casi nunca hierro fundido. Para rejas, portones y estructuras livianas de 2 a 4 mm de espesor, ese electrodo resuelve la mayoría de los trabajos con una inverter doméstica de 120 a 160 A.
¿Se puede soldar chapa de 1 mm con electrodo?
Sí, pero solo con puntos. Con electrodo se llega a unir chapa de 1 mm, aunque el arco es inestable y la chapa se perfora antes de lograr un cordón continuo. Para chapa de carrocería o gabinetes va una MIG con alambre de 0,6 u 0,8 mm.
¿Sirve el E6013 para soldar el chasis del auto?
No. El chasis, los soportes de suspensión y los enganches de tráiler son piezas de seguridad: piden E7018 o MIG, la junta preparada y la revisión de un taller especializado. Un cordón rutílico de poca penetración sobre un enganche se ve bien en el garage y cede con el tirón de una frenada.
¿Qué electrodo conviene tener en el taller de casa?
La primera compra es una caja de E6013 de 2,5 mm, que cubre rejas, portones, soportes y arreglos en acero de 2 a 4 mm. El E7018 de 3,2 mm suma solo si hay piezas de carga y un lugar seco para guardarlo. Sin eso, se arruina en la caja.
Quedan afuera tres casos: aluminio, inoxidable de cocina con cordón a la vista y chapa fina. Para esos tres va una MIG o una TIG, y para el electrodo revestido la chapa fina empieza por debajo de 1,5 mm de espesor.
Fuentes consultadas
- atlassteels.com.au: Atlas Steels, hoja técnica del grado 430
- ch-delivery.lincolnelectric.com: Lincoln Electric, ficha técnica del electrodo Lincoln 46
- hampdon.com.au: Magmaweld, ficha técnica del electrodo ENI 402, en la página del distribuidor Hampdon
- keenovens.com: Keen Ovens, fabricante de hornos para electrodos: folleto técnico del K-10
- kobelco-welding.jp: Kobelco Welding Handbook, ficha de electrodo E7018-1; Kobelco, manual de productos de soldadura
- materialwelding.com: Material Welding, ficha técnica del E7018-1 según AWS A5.1
- megatone.net: Cocina a gas Longvie 19601B 60cm blanco encendido una mano - Megatone
- millerwelds.com: Miller Electric, artículo técnico de su Knowledge Hub
- pdfcoffee.com: AWS A5.4/A5.4M:2006, texto de la norma
- truper.com: Truper, ficha técnica del electrodo 7018 de 1/8"